

Kontroliranje temperature tijekomProizvodni proces POY (djelomično orijentirane pređe)je ključno za osiguranje željene kvalitete i svojstava pređe. Specifične metode kontrole temperature mogu varirati ovisno o korištenoj opremi i procesima, ali evo nekih općih smjernica:
Prethodno zagrijte sirovinuPrije ulaska u proces ekstruzije, sirovinu, obično poliesterske komadiće, treba prethodno zagrijati na određenu temperaturu. To se obično radi u lijevku ili komori za predgrijavanje. Slijedite preporuke proizvođača za odgovarajuću temperaturu predgrijavanja.
Proces ekstruzijeProces ekstruzije uključuje taljenje prethodno zagrijanih poliesterskih komadića i njihovo istiskivanje kroz mlaznice za predenje kako bi se formirali filamenti. Za kontrolu temperature tijekom ekstruzije, uzmite u obzir sljedeće:
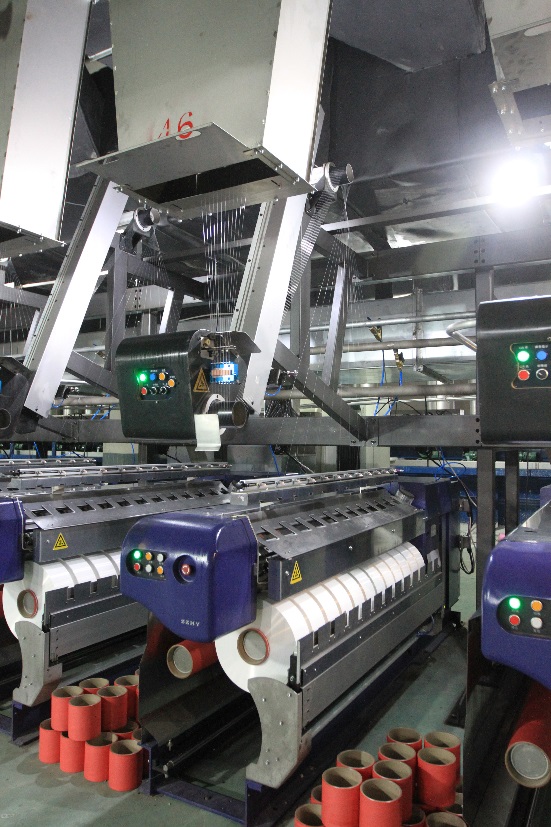
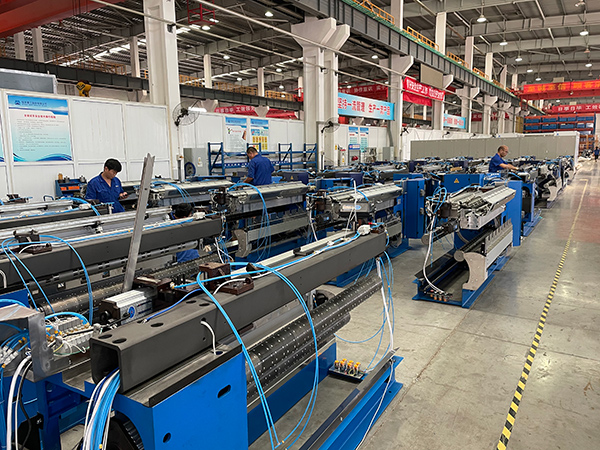
a.Temperatura bačve:Cijev ekstrudera ima više zona grijanja, svaka s vlastitom kontrolom temperature. Podesite postavke temperature ovih zona na temelju specifičnih zahtjeva poliesterskih čipova koji se obrađuju. Obično se temperature progresivno povećavaju od zone dovođenja do zone doziranja.
b. Temperatura predilice:Mlaznica za predenje, koja sadrži sitne rupice kroz koje se istiskuje rastaljeni poliester, treba se održavati na određenoj temperaturi. Ova temperatura je ključna za postizanje željenog promjera i svojstava filamenta. Za preporučenu temperaturu sapnice za predenje pogledajte upute proizvođača opreme.
Gašenje:Nakon ekstruzije, filamenti se kale kako bi se stvrdnuli. Ovaj proces obično uključuje propuštanje filamenata kroz medij za hlađenje, poput zraka ili vode. Temperaturu medija za kaljenje treba pažljivo kontrolirati kako bi se osiguralo pravilno stvrdnjavanje i spriječili neželjeni učinci poput lijepljenja ili deformacija filamenata.
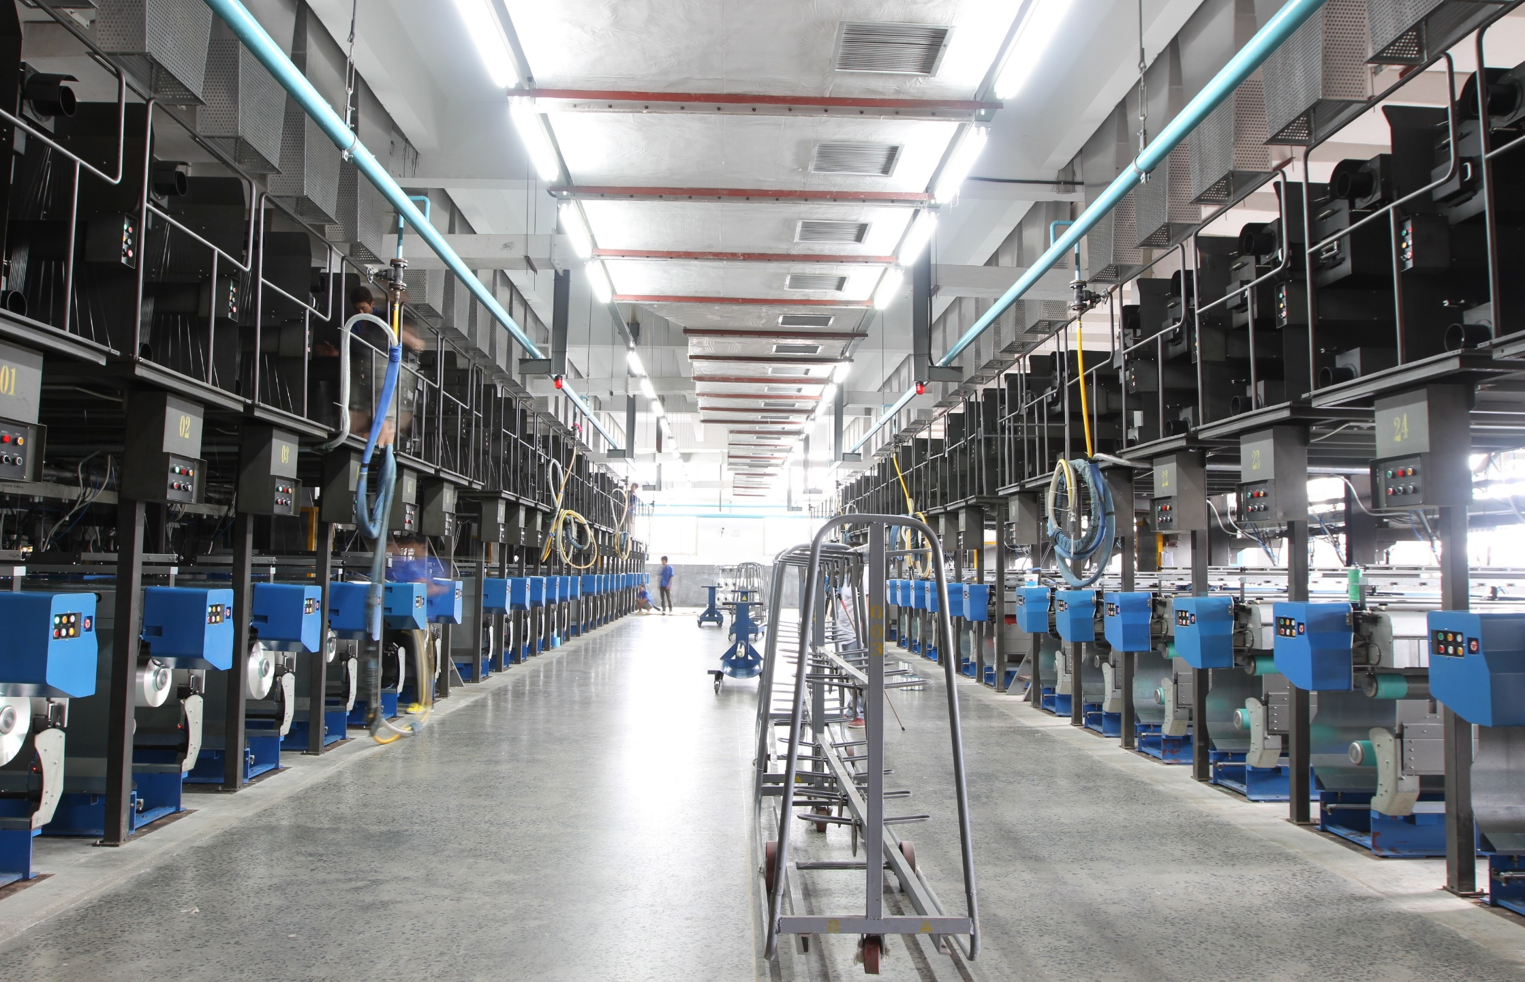
Crtanje/istezanjeIstezanje niti važan je korak u orijentaciji polimernih lanaca i davanju željenih svojstava pređi. Tijekom ovog procesa potrebno je kontrolirati temperaturu kako bi se postigla željena razina orijentacije. Više temperature olakšavaju bolje istezanje, ali previsoke temperature mogu uzrokovati degradaciju niti. Temperatura iscrtavanja ovisi o specifičnom polimeru koji se obrađuje i njegovim svojstvima. Slijedite preporuke proizvođača ili provedite pokuse kako biste odredili optimalnu temperaturu iscrtavanja.
Žarenje:Žarenje je proces toplinske obrade koji se izvodi na rastegnutoj pređi radi ublažavanja unutarnjih naprezanja i poboljšanja njezine stabilnosti. Temperatura i trajanje žarenja mogu varirati ovisno o specifičnim zahtjevima pređe. Slijedite preporučene parametre žarenja koje je naveo proizvođač ili provedite pokuse kako biste odredili optimalne uvjete.
NavijanjeTijekom namotavanja, pređa se dodatno hladi kako bi se osiguralo da zadrži svoj oblik i svojstva. Proces namotavanja može uključivati propuštanje pređe kroz komoru za hlađenje ili korištenje mlazova hladnog zraka ili vode. Kontrolirajte temperaturu u ovoj fazi kako biste spriječili probleme povezane s toplinom ili deformacije pređe.
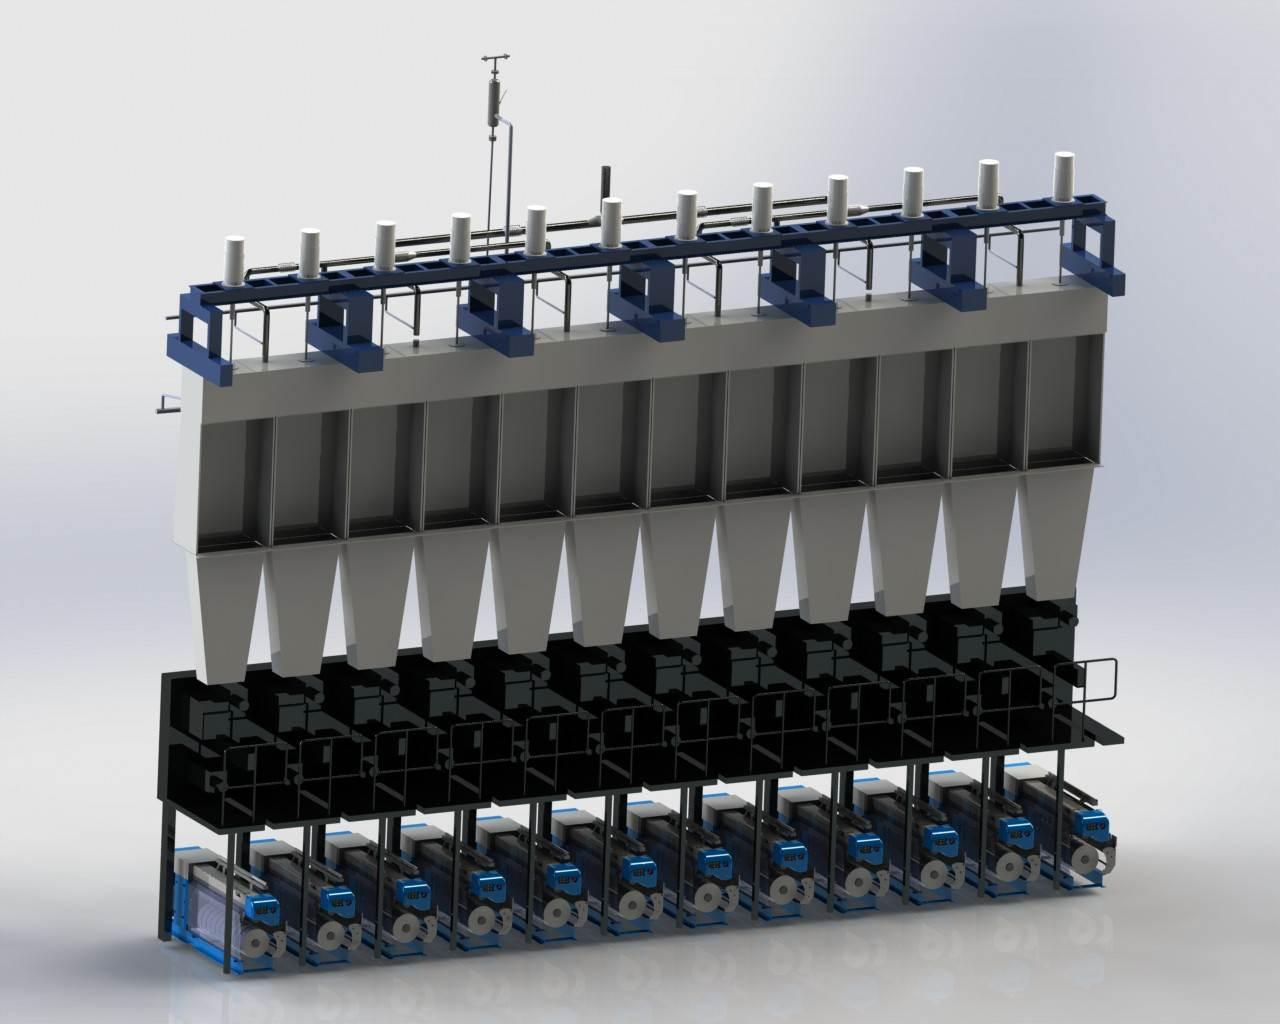
Imajte na umu da specifični parametri kontrole temperature mogu varirati ovisno o opremi i procesima koji se koriste u vašoj proizvodnoj liniji POY-a. Ključno je konzultirati smjernice proizvođača opreme, provesti ispitivanja i optimizirati postavke temperature na temelju željenih svojstava pređe i zahtjeva za kvalitetom.
Vrijeme objave: 29. svibnja 2023.